- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy

Wéi flaach Drot Rolling Mills Drive verbessert Koffer Drot Qualitéit an Duerchgang
Zeechnen op 16 Joer Metal Formatioun Erfahrung beiJiangsu Goodroller Machinery Co., Ltd. (GRM), Dësen Artikel ënnersicht wéi modernFlaach Drot Rolling Mills- besonnesch modulär Zwee-Héich a Véier-Héich Konfiguratiounen - liwweren moossbar Gewënn a Kupfer flaach Drot Qualitéit an Duerchgang. Mir decken déi technesch Fundamenter, vergläichen Konfiguratiounen an enger strukturéierter Tabell, deelen real-Welt Applikatiounsszenarien iwwer Transformator, Photovoltaik, an EV Motorsektoren, an beäntweren d'Froen déi Hiersteller eis am meeschten stellen.
Firwat Rolling Beats Zeechnen fir Kupfer flaach Drot
Ech hunn iwwer e Jorzéngt verbruecht fir d'Kupfer flaach Drot Produzenten ze kucken, déi mam selwechten Ofkommes kämpfen: Zeechnen gëtt Iech Form, awer et gëtt Iech och stierwen Verschleiung, Uewerflächdefekter an eng Plafong op der Linn Geschwindegkeet. Rolling Ännerungen déi Equatioun. Wann Dir Ronn Kupferdrot duerch eng Serie vu Präzisiounsrollstänn passéiert anstatt et duerch Stierwen ze zéien, eliminéiert Dir stierwenverloscht ganz a kritt en Niveau vun der Dimensiounskontroll datt d'Zeechnung einfach net kann passen.
Bei GRM hu mir dës Approche verfeinert zënter eisen Hierkonft als Zhangjiagang Hongxinyuan Technology am Joer 2008. No enger strategescher Restrukturatioun am Joer 2015 hu mir verduebelt op dat wat mir am Beschten maachen - intelligent Präzisiounswalzwierker designen déi real Produktiounsfläschen léisen. DéiFlaach Drot Rolling Millsmir bauen haut sinn d'Resultat vun deem konzentréieren.
De Kär Virdeel ass mechanesch. Rolling deforméiert Metall duerch Kompressiounskräften tëscht rotéierende Rollen, dat heescht:
- Keng stierwen wear.Roll Liewen gëtt a Méint gemooss, net Verréckelung, an Roll Ersatz ass prévisibel anstatt reaktiv.
- Besser Surface Finish.Kale Walzen produzéiert eng méi glatter, méi eenheetlech Uewerfläch wéi Zeechnen - kritesch fir Downstream Emailen oder Platen.
- Méi héich Linn Vitesse.Ouni d'Reibung an d'Hëtztopbau vun der Zeechnen, kënnt Dir d'Duerchgang wesentlech méi héich drécken. Eis integréiert Kupfer flaach Drot Produktioun Linnen erreechen Design Geschwindegkeet vun 400 m / min.
- Méi streng Toleranzen.D'Kombinatioun vun héichsteife Millestänn an Online Miessfeedback erlaabt eis Dicke Toleranzen esou knapp wéi ± 0,005 mm ze halen.
An der Praxis hunn ech gesinn datt d'Clienten hir pro-Ton Konversiounskäschte ëm 15-25% reduzéieren andeems se einfach vun engem Zeechnungsbaséierte flaach Drotprozess op eng integréiert Rolllinn ëmklammen. Dat ass keng theoretesch Zuel - et kënnt aus reduzéierter Tooling Ausgaben, manner Qualitéit Oflehnungen, a méi séier Zykluszäiten.
Wéi eng Flaach Drot Rolling Mill Wierklech Wierker
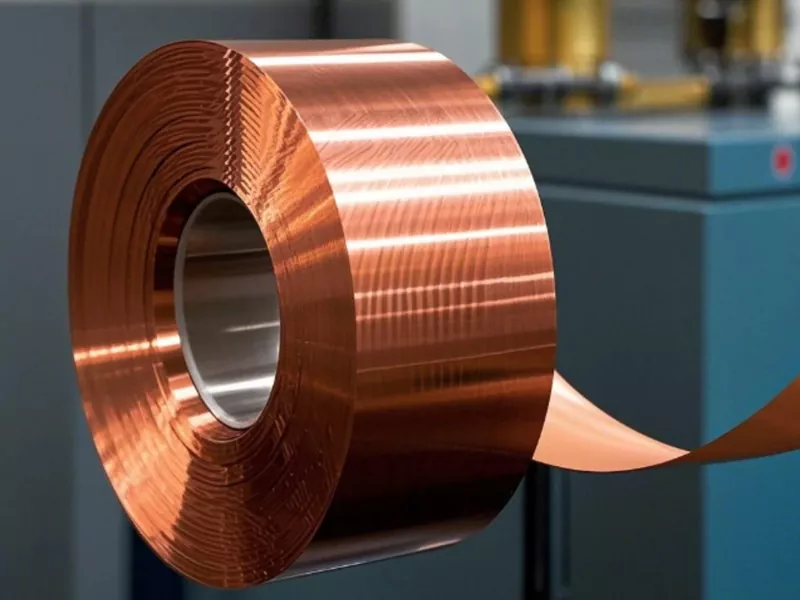
D'Leit froe mech dacks wat geschitt an engemFlaach Drot Rolling Mill. De Prinzip ass einfach, awer d'Ingenieur hannendrun ass net.
Eng typesch integréiert Linn fänkt mat enger vertikaler Spule-Ausbezuelung un, déi ronnen Kupferdrot - bis zu Ø8 mm an eise Standardkonfiguratiounen - an eng Multi-Die Zeechnungssektioun fiddert. Vun do geet den Drot duerch eng Rei vu Rollstänn. All Stand reduzéiert d'Dicke an, wann se mat Randrollen ausgestatt sinn, kontrolléiert d'Breet. Tëscht Stänn, Online Polieren a Stëbssammlung halen d'Uewerfläch propper. Um Enn gëtt e Laser-baséiert Dicke- a Breetmiessungssystem Echtzäit-Feedback un d'PLC, déi automatesch Rolllücken upasst fir thermesch Expansioun, Rollverschleiung oder erakommen Materialvariatioun ze kompenséieren.
Hei ass wéi dat an enger typescher GRM Linn Konfiguratioun ausgesäit:
| Komponent | Spezifizéierung | Quantitéit |
|---|---|---|
| Vertikal Coil Payoff Stand | — | 1 set |
| Sechs-Die Zeechnen Machine | DLF6D/500 | 1 set |
| Éischt Zwee-Héich Rolling Mill | Ø 300 mm | 1 Eenheet |
| Éischt Edger Mill | Ø 155 mm | 1 Eenheet |
| Zweet Zwee-Héich Rolling Mill | Ø 200 mm | 1 Eenheet |
| Second Edger Mill | Ø 155 mm | 1 Eenheet |
| Drëtt Zwee-Héich Rolling Mill | Ø 160 mm | 1 Eenheet |
| Online Poléieren & Stëbs Kollektioun | — | 1 set |
| Online Dicke & Breet Miessung | Laser-baséiert, zougemaach-Loop | 1 set |
| Queeschformat Take-Up Machine | Automatesch Wicklung | 1 set |
D'Linn leeft mat enger maximaler Designgeschwindegkeet vu 400 m / min a veraarbecht erakommend Drot bis Ø8 mm a fäerdege flaach Drot mat enger Dicke vun 2,0-12 mm a Breet vun 0,5-4,0 mm. Fir méi fein Drot - denken Photovoltaikband oder Präzisioun Mikro flaach Drot - mir konfiguréieren en anere Setup mat méi klengen Rollenduerchmiesser a méi héije Geschwindegkeetsverhältnisser.
Zwee-Héich vs Véier-Héich: Wielt déi richteg Configuratioun
Dëst ass d'Fro déi ech am meeschte kréien vu Produktiounsmanager déi eng nei Linn evaluéieren. Déi kuerz Äntwert: et hänkt vun Ärem Feedstock an Äre fäerdege Produkt Ufuerderunge of. Déi méi laang Äntwert beinhalt e puer praktesch Ingenieursaustausch.
EisFlaach Drot Rolling Millsbenotzen engem modulare Design datt entweder Zwee-High Rolling Mill Unitéiten oder Four-High Rolling Mill Unitéiten ënnerstëtzt, a ville Fäll, eng Hybrid Configuratioun Wierker beschte.
| Parameter | Zwee-Héich Rolling Mill | Véier-Héich Rolling Mill |
|---|---|---|
| Roll Arrangement | Zwee Aarbechtsrullen, direkten Kontakt mat Material | Zwee Aarbecht Rollen + zwee Backup Rollen |
| Typesch Aarbecht Rouleau Duerchmiesser | 160–300 mm (GRM Standard Range) | Méi kleng Aarbechtsrollen, méi grouss Back-up Rollen |
| Reduktiounsfäegkeet | Mëttelméisseg pro Pass; ideal fir roughing an Tëschenzäit Passë | Méi héich Reduktioun pro Pass; besser fir Ofschloss an dënn gauges |
| Dimensioun Genauegkeet | Gutt; ± 0,01 mm Breet erreechbar mat Kanter | exzellent; ± 0,005 mm deck erreechbar |
| Uewerfläch Qualitéit | Gutt fir allgemeng flaach Drot | Superior; kritesch fir enameling an plating |
| Typesch Applikatioun Etapp | Roughing an Tëschenzäit Rolling | Ofschloss Rolling, dënn Sträif, héich-Aspekt-Verhältnis Drot |
| Ënnerhalt Komplexitéit | Ënneschten; manner Rollen ze verwalten | Méi héich; Backup Roll Ënnerhalt néideg |
| Beschte gëeegent fir | Transformator Dirigenten, CTC, méi grouss Querschnitt | EV Haarnadel Drot, Präzisiounsstecker, dënn PV Band |
Meng Fauschtregel: Wann Äert fäerdegt Produkt méi déck ass wéi 3 mm oder méi breet wéi 6 mm, start mat enger Two-High Konfiguratioun fir de gréissten Deel vun der Reduktioun, füügt dann e Four-High Finishing Stand wann Dir méi streng Toleranzen braucht. Fir alles méi dënn - denkt un EV Haarnadelleiter oder e feine Photovoltaikband - gitt Véier-Héich vun der Schlussphase un. Déi méi kleng Aarbechtsrollen an enger Véier-Héich Millen üben méi héije Kontaktdrock mat manner Rouleauflachung aus, dat ass genau dat wat Dir braucht wann Dir d'Dickekontrolle op Mikronniveau verfollegt.
Mir hunn béid Konfiguratiounen u Clienten iwwer Elektronik geliwwert, Apparatfabrikatioun, Präzisiounsfedern, a Photovoltaik nei Energiesecteuren. Déi modulär Approche bedeit datt e Client mat enger Two-High Linn kann ufänken a Véier-High Stänn méi spéit addéiere wéi hir Produktmix evoluéiert - ouni d'ganz Investitioun ze verschrotten.
Qualitéitsgewënn Dir Moossen
Wann ech mat Qualitéitsmanager schwätzen, wëlle se keng Adjektiver. Si wëllen Zuelen. Also hei ass wat eis Flat Wire Rolling Mills tatsächlech an der Produktioun liwweren:
Dicke Toleranz:± 0,005 mm op fäerdeg flaach Kupferdrot ënner stabile Konditiounen. Dat ass ongeféier ee Fënneftel vun der Dicke vun engem mënschlechen Hoer, konsequent iwwer eng ganz Spule gehal.
Breet Toleranz:± 0,01 mm, géréiert vun de Kantemillen, déi tëscht den Haaptrollstänn sëtzen.
Richtegkeet:D'Kombinatioun vu kuerzen Stress-Linn Rouleau Design a präzis Spannung Kontroll tëscht Stänn produzéiert flaach Drot mat excellent straightness - kritesch fir automatiséiert WINDING an downstream Veraarbechtung.
Surface Finish:Den Online Polier- a Staubsammelsystem läscht Rollendreck ier et an der Uewerfläch kann abezéien. Fir Clienten, déi hire flaach Drot emalieren oder placken, iwwersetzt dëst direkt a manner Beschichtungsfehler a méi héich dielektresch Kraaft.
Ech sollt nach eng Saach ernimmen, déi net ëmmer an de Spezifizéierungsblieder erscheint: Konsistenz iwwer d'Spule. Et ass eng Saach fir ± 0,005 mm op engem Testprobe ze schloen. Et ass eng aner fir dës Toleranz vum éischte Meter op de leschte Meter ze halen. De zouenen-Loop-Kontrollsystem - Lasermiessung fiddert zréck an d'PLC, déi d'Rolllücken an Echtzäit upasst - ass wat dat méiglech mécht. Mir hu Clienten eis gesot datt hir Downstream Oflehnungsraten ëm méi wéi d'Halschent erofgaange sinn nodeems se op eng GRM Linn wiesselen, einfach well d'dimensional Variatioun vu Spule zu Spule fortgaang ass.
Duerchgangsgewënn: Wou d'Geschwindegkeet hierkënnt
Geschwindegkeet ass d'Iwwerschrëftnummer, awer ech wëll éierlech sinn iwwer wou et eigentlech hierkënnt.
Eis Standard integréiert Kupfer flaach Drot Linn ass fir eng maximal Design Geschwindegkeet vun 400 m / min bewäert. Vergläicht dat mat enger typescher Stierfzeechnungslinn déi mat 150–200 m / min fir vergläichbar Querschnëtter leeft, an Dir sicht ongeféier e 2 × Duerchgangsvirdeel ier Dir iwwerhaapt Faktor bei der Eliminatioun vu Stierfännerungen an der assoziéierter Ausdauer.
Awer déi richteg Duerchgangsgeschicht ass net nëmmen d'Linngeschwindegkeet. Et ass Uptime a Rendement:
- Reduzéiert manuell Handhabung.Well Zeechnen, Rollen, Miessung an Opnam an engem kontinuéierleche Prozess integréiert sinn, ass et net néideg, Spullen tëscht Etappen ze stoppen an ze réckelen. Dat eleng kann 2-3 Stonnen produktiv Zäit pro Schicht erholen.
- Manner ongeplangte Arrêten.Keng Stierwen ze ersetzen heescht keng Mid-Coil Ënnerbriechungen fir Tooling Ännerungen. D'Roll Spalt Upassung ass motoriséiert a Rezept ugedriwwen, sou wiesselen tëscht Produit Gréissten dauert Minutten anstatt Stonnen.
- Méi héich Ausbezuele.Méi streng Toleranzen bedeit datt manner Material an d'Schrott geet. Fir e Kupfer Flachdrotproduzent deen 500 Tonnen pro Mount leeft, reduzéiert d'Oflehnung vun 3% op 1,5% spuert all Mount ongeféier 7,5 Tonnen Kupfer - eng sënnvoll Zuel bei aktuellen Kupferpräisser.
- Automatiséiert Opnam.Der Queeschformat huelen-up Maschinn Wand fäerdeg Drot automatesch, mat konsequent Spannung a keng manuell Interventioun. Dëst reduzéiert souwuel d'Aarbechtskäschte wéi och de Risiko vu Spuleschued beim Ëmgank.
An engem rezente Projet, e Client Lafen Transformator Kupfer flaach Drot ersat zwee separat Zeechnen Linnen mat enger eenzeger GRM integréiert Rolling Linn. Hir monatlecht Ausgab ass vun 180 Tonnen op 310 Tonnen mat der selwechter Headcount gaangen. Der Mathematik op payback war ënner 18 Méint.
Applikatioun Snapshots: Wou Eis Mills lafen
Eis flaach Drot Rolling Mills sinn net eng eenzeg Gréisst-passt-all Produit. De modulare Design existéiert genee well verschidden Industrien verschidden Ufuerderungen hunn. Hei ass e séiere Bléck op wéi d'Konfiguratioun iwwer dräi Schlësselsektoren ännert:
| Industrie | Typesch fäerdeg flaach Drot | Recommandéiert Configuratioun | Schlëssel Qualitéit Ufuerderung |
|---|---|---|---|
| Transformator Dirigenten | Dicke 2,0-12 mm; Breet 0,5-4,0 mm | 5-Stand Two-High + Edger | Dimensiounskonsistenz, elektresch Konduktivitéit |
| Photovoltaikband | Dicke 0,05-0,20 mm; Breet 0,2-2,0 mm | Multi-Stand Véier-Héich | Dicke Toleranz ≤ ± 0,005 mm fir eenheetlech Solderbarkeet |
| EV Motor Hairpin Dirigenten | Dicke 1,0-3,0 mm; Breet 3,0-8,0 mm | Zwee-Héich roughing + Véier-Héich Ofschloss | Kantkontur, Riichtegkeet fir automatiséiert Wicklung |
| Präzisioun Fréijoer & Stecker | Dicke 0,1-1,0 mm | Véier-Héich mat poléieren | Surface Finish, Corner Radius Kontroll |
D'Photovoltaik Applikatioun ass eng wou ech d'Toleranzfuerderung an de leschten dräi Joer dramatesch gesinn hunn. Wéi d'Ziler vun der Solarzelleffizienz méi héich drécken, ginn d'Bandhersteller gefrot d'Dicke Variatioun bannent ± 0.005 mm iwwer d'ganz Spule ze halen. Déi eeler Zeechnungsbaséiert Prozesser kämpfen domat, well d'Verschleiung de Querschnitt graduell iwwer d'Spulelängt ännert. Rolling, mat zougemaachem Réckkopplung, hält et stabil.
Fir EV Haarnadelleiter ass d'Erausfuerderung anescht. Dir braucht eng propper Kantekontur - de R-Wénkel op der Säit vum flaach Drot muss eenheetlech sinn, well all Onregelméissegkeet als e schwaache Punkt an der Statorwindung weist. Mir adresséieren dëst mat engagéierten Kantemillen an engem Ofschlosspass deen speziell d'Eckgeometrie kontrolléiert.
FAQ
Wat Material kann e Flat Wire Rolling Mill Prozess?
Eis Millen sinn haaptsächlech fir Kupfer a Kupferlegierungen entworf, awer déiselwecht Plattform handhabt Aluminium, sëlwerbeschichtete Kupfer, verzinnte Kupfer, Nickel-Kupfer, a verschidde Legierungsdrähten, déi an elektreschen an elektroneschen Uwendungen benotzt ginn. D'Rollmaterial an d'Uewerflächbehandlung ginn op Basis vum Werkstéckmaterial ausgewielt fir konsequent Leeschtung a Roulebensdauer ze garantéieren.
Kann ech mat enger Zwee-Héich Linn ufänken a spéider op Véier-Héich upgraden?
Jo. De modulare Design ass virsiichteg. Vill vun eise Clienten fänken un mat enger Zwee-High-Roughing an Zwëschenlinn un, füügt dann Véier-Héich Ofschlossstänn un, wann hir Produktmix op méi dënnem oder méi héich Präzisioun flaach Drot verännert. D'Kontrollsystem an d'Linn Layout sinn entworf fir dës Zort vun Phase Expansioun ze aménagéieren ouni eng voll Rekonstruktioun néideg.
Wat ass déi typesch Leadzäit fir eng personaliséiert Rolllinn?
Fir eng Standard integréiert Kupfer flaach Drot Linn, zitéieren mir typesch 4-6 Méint vun der Bestellungsbestätegung bis d'Fabréckakzeptanztest. Benotzerdefinéiert Konfiguratiounen - besonnesch déi mat net-Standard Roll Duerchmiesser oder spezialiséiert Randfuerderunge involvéieren - kënnen dës Timeline ëm 4-8 Wochen verlängeren. Mir bidden 3D Produktiounslinnmodelléierung während der Ingenieursphase sou datt d'Clienten de Layout an de Materialfloss iwwerpréiwen ier mir Metall schneiden.
Wéi handhabt Dir After-Sales Support fir auslännesch Clienten?
Mir bidden eng global 48-Stonn Äntwert Zäit fir technesch Ënnerstëtzung an erhalen engem Netz vun Service Ingenieuren déi Client Siten fir Installatioun reesen kann, Kommissioun, an troubleshooting. Ferndiagnostik ass verfügbar iwwer de PLC Kontrollsystem fir méi séier Problemléisung. Mir bidden och Liewensdauer technesch Hëllef fir Ausrüstung déi mir geliwwert hunn - mir ginn net no der Garantiezäit fort.
Bitt Dir Testrolling oder Probetest virum Kaf?
Jo. Mir encouragéieren potenziell Clienten eis hir Entréeën Drot Echantillon an Zil Spezifikatioune ze schécken. Eis Ingenieursteam wäert Testrolling op enger vergläichbarer Konfiguratioun an eiser Testanlag lafen a liwweren eng Probe vu fäerdege flaach Drot mat engem volldimensionalen Bericht. Dëst gëtt béid Säiten eng kloer, daten-ënnerstëtzt Basis fir d'Ausrüstungsspezifizéierung.
Wann Dir eng Flat Wire Rolling Mill fir d'Kupfer flaach Drot Produktioun evaluéiert - sief et fir Transformator Dirigenten, Photovoltaikband oder EV Motor Hoerpin Drot - d'technesch Team bei GRM ass verfügbar fir Är spezifesch Fudder, Zil Toleranzen, an Duerchgangsfuerderungen ze diskutéieren. Mir hunn dës Systemer zënter 2008 gebaut, a mir si bequem mat den haarde Froen.